 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Typowe błędne przekonania na temat wytłaczarek dwuślimakowych: przełamywanie tradycyjnych przekonań w celu optymalizacji procesów wytłaczania
Ningbo Fangli Technology Co., Ltd.jestproducent sprzętu mechanicznegoz prawie 30-letnim doświadczeniemurządzenia do wytłaczania rur z tworzyw sztucznych, nowa ochrona środowiska i nowy sprzęt materiałowy. Od momentu powstania Fangli był rozwijany w oparciu o wymagania użytkowników. Dzięki ciągłemu doskonaleniu, niezależnym badaniom i rozwojowi podstawowej technologii oraz trawieniu i wchłanianiu zaawansowanych technologii i innych środków rozwinęliśmy sięLinia do wytłaczania rur PCV, Linia do wytłaczania rur PP-R, Linia do wytłaczania rur PE/woda PE, który został zalecony przez chińskie Ministerstwo Budownictwa w celu zastąpienia produktów importowanych. Zdobyliśmy tytuł „Marki pierwszej klasy w prowincji Zhejiang”.
W branży mieszanek tworzyw sztucznych prawie każda część z tworzywa sztucznego opiera się na wyrafinowanym przetwarzaniu formuł polimerowychwytłaczarki dwuślimakowe(TSE). Dzięki doskonałym właściwościom mieszania, wysokiej wydajności produkcji i doskonałej konsystencji produktu,wytłaczarki dwuślimakowestali się niekwestionowanymi liderami w ciągłym mieszaniu.
Jednakże pomimo tego, że technologia ta jest rozwijana od ponad stulecia, wielu praktyków nadal ma błędne wyobrażenia na temat jej podstawowych zasad, co prowadzi do odchyleń podczas zwiększania wydajności lub faktycznej produkcji. Dzisiaj szczegółowo przeanalizujemy 5 najczęstszych błędnych przekonań na temat wytłaczarek dwuślimakowych.
Błędne przekonanie nr 1: Wydajność śruby dwuślimakowej jest niezwykle wrażliwa na zużycie
Wiele osób uważa, że gdy śruby się zużyją, wydajność maszyny gwałtownie spadnie. Rzeczywistość jest taka: Wytłaczarki dwuślimakowe są generalnie mniej wrażliwe na zużycie niż wytłaczarki jednoślimakowe.
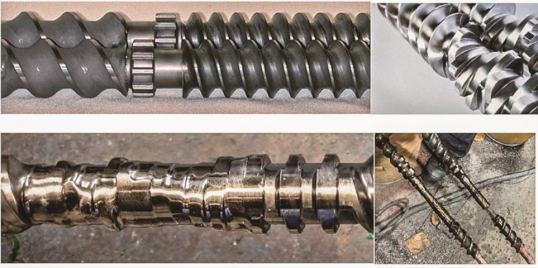
Śruba niekoniecznie musi być tak nieskazitelna i błyszcząca jak na górnym obrazku; ale absolutnie nie można pozwolić na zużycie w stopniu pokazanym na dolnym zdjęciu. (Źródło obrazu: Leistritz)
- Pozytywna zaleta przenoszenia:Współbieżne podwójne śruby mają unikalny efekt samoczyszczenia. Przeciwne prędkości powierzchniowe w strefie zazębienia zapewniają większą zdolność przenoszenia dodatniego niż w przypadku pojedynczych ślimaków.
- Duża tolerancja zużycia:W procesach dwuślimakowych elementy ślimakowe lub tuleje lufy zazwyczaj mogą nadal działać prawidłowo nawet przy zużyciu średnicy wynoszącym 3-5%. Dzieje się tak dlatego, że możemy niezależnie regulować prędkość śruby, aby skompensować zwiększone luzy. Natomiast granica zużycia dla pojedynczych śrub wynosi zwykle tylko 1-2%.
- Niski lokalny koszt wymiany:Podwójne śruby wykorzystują modułową konstrukcję blokową. Zużycie często koncentruje się w obszarach wysokiego ścinania i nacisku (około 25-30% całkowitej długości), dlatego konserwacja wymaga wymiany tylko tych określonych elementów.
Wskazówka eksperta:Śruby wymagają zazwyczaj wymiany cztery razy częściej niż lufy. Dzieje się tak dlatego, że końcówki zabieraków ślimaka mają stały kontakt z materiałem, podczas gdy powierzchnia lufy styka się z określonymi elementami tylko w około 25% przypadków.
Błędne przekonanie nr 2: Wypełniacz otworów wentylacyjnych może rozwiązać wszystkie problemy zalania otworów wentylacyjnych
Kiedy w porcie wentylacyjnym pojawia się „zalanie odpowietrznika”, wiele osób instynktownie dodaje wypełniacz odpowietrzający. Jednak często działa to jedynie jako „opaskowanie” maskujące problem i może nawet niepotrzebnie komplikować system.
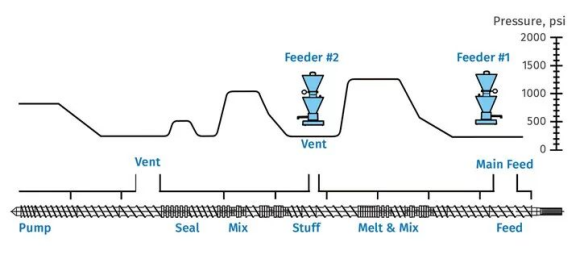
Idealna konstrukcja ślimaka zapewniająca zerowe ciśnienie w odpowietrzeniu i dalszych punktach zasilania
- Projekt ma kluczowe znaczenie: Jeśli konstrukcja ślimaka jest nieodpowiednia lub w sekcji pompującej występuje duże przeciwciśnienie, stop będzie przepływał bezpośrednio do kolumny wentylacyjnej. Wypełniacz odpowietrzający nie jest w stanie zasadniczo rozwiązać problemu zalania spowodowanego złą konstrukcją śruby.
- Prawdziwy cel wypełniacza odpowietrzającego: nadaje się do preparatów zawierających niestopione materiały (np. wypełniacze w proszku), zapobiegając gromadzeniu się tych ciał stałych w otworze wentylacyjnym podczas przenoszenia przez parę o dużej prędkości.
- Analiza pierwotnej przyczyny: Jeśli normalnie działający odpowietrznik nagle zacznie zalewać, priorytetem powinno być sprawdzenie zużycia śruby/bębenka, awarii układu chłodzenia, zablokowania pakietu sit lub wysokiego ciśnienia w matrycy, zamiast polegać na wypełniaczu odpowietrznika.
Błędne przekonanie nr 3: Oczekiwanie jednoetapowego, liniowego zwiększenia skali z laboratorium do linii produkcyjnej
„Formuła sprawdziła się w laboratorium, więc z pewnością sprawdzi się na linii produkcyjnej”. Założenie to często zawodzi w praktyce.
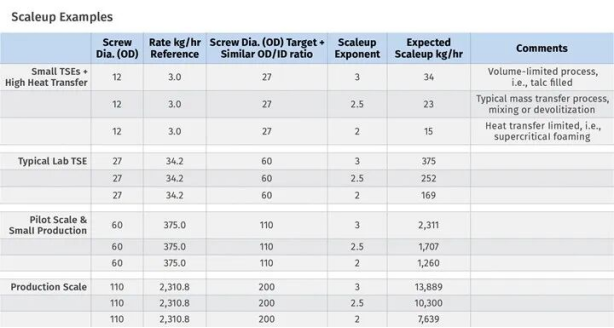
- Złożoność warunków brzegowych: Zwiększanie skali produkcji obejmuje wiele „warunków brzegowych”, w tym wolną objętość, przenoszenie ciepła (kontrola temperatury topnienia), przenoszenie masy (mieszanie i odgazowywanie) oraz ograniczenia momentu obrotowego.
- Skalowanie nieliniowe: Procesy o ograniczonej objętości skalują się według sześcianu średnicy ślimaka (D³), natomiast procesy o ograniczonej wymianie ciepła skalują się według kwadratu (D²). Różnica między nimi jest znaczna.
- Praktyczna zasada: Wydajność laboratorium lub linii pilotażowej nie powinna być mniejsza niż 1/10 docelowej wydajności produkcyjnej. Jeśli różnica jest większa, niezawodność obliczeń zwiększania skali znacznie spada.
Błędne przekonanie nr 4: Wytłaczarki dwuślimakowe nie nadają się do wtrysku cieczy
Osiągnięcie poziomów wtrysku cieczy na skalę przemysłową przekraczających 70% jest całkowicie wykonalne.
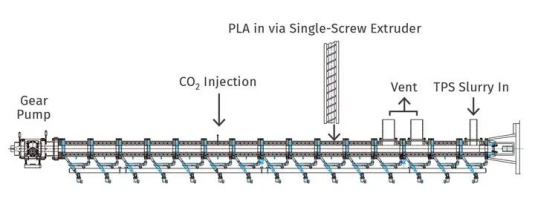
Zoptymalizowana konstrukcja dwuślimakowa integrująca sekcje topienia, mieszania, wtrysku nadkrytycznego CO₂, chłodzenia i pompowania
- Kluczowe czynniki: Podstawą udanego wtrysku jest lepkość cieczy i jej rozpuszczalność w polimerze.
- Różnorodne wyposażenie: Układy wtryskowe, takie jak pompy zębate, pompy tłokowe, pompy perystaltyczne lub pompy membranowe, można wybrać w oparciu o charakterystykę cieczy.
- Technika wtrysku etapowego: W przypadku wysokoprocentowych preparatów płynnych (np. >70%) kluczem jest stopniowe, etapowe wstrzykiwanie, aby zapobiec gromadzeniu się cieczy w kanałach ślimaka.
- Zastosowania w stanie nadkrytycznym: Nowoczesna technologia dwuślimakowa umożliwia stabilne wtryskiwanie płynów nadkrytycznych w celu spieniania, odgazowywania lub wspomaganej plastyfikacji.
Błędne przekonanie nr 5: Specyficzny moment obrotowy (lub gęstość momentu obrotowego) jest jedynym wskaźnikiem momentu obrotowego
Oceniając wydajność wytłaczarki, często omawia się „specyficzny moment obrotowy” (ST, znany również jako gęstość momentu obrotowego, TD).
Ten sam specyficzny moment obrotowy, ale różne stosunki OD/ID skutkują znacznie różnymi wolnymi objętościami i charakterystyką przetwarzania
- Ograniczenie definicyjne: Wzór na właściwy moment obrotowy to ST = Md / a³, gdzie Md to maksymalny moment obrotowy na wał, a a to odległość od środka.
- Pomija objętość: To obliczenie nie uwzględnia wolnej objętości śruby (FV). Wolna objętość zależy od stosunku średnicy zewnętrznej do wewnętrznej ślimaka (OD/ID) i bezpośrednio wpływa na wydajność materiału.
- Kompleksowa ocena: Wybierając sprzęt, należy znaleźć optymalną równowagę pomiędzy momentem obrotowym a dostępną objętością śruby.
Zrozumienie podstawowej logiki mieszania dwuślimakowego i unikanie typowych pułapek poznawczych to pierwszy krok w kierunku poprawy jakości i wydajności produkcji.
Jeśli potrzebujesz więcej informacji,Ningbo Fangli Technology Co., Ltd.zaprasza do kontaktu w celu uzyskania szczegółowego zapytania, udzielimy profesjonalnych wskazówek technicznych lub sugestii dotyczących zakupu sprzętu.
Wyślij zapytanie
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności