 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Wytłaczanie rur PVC: dlaczego niski moment obrotowy nie oznacza wysokiej jakości?
Ningbo Fangli Technology Co., Ltd.jestproducent sprzętu mechanicznegoz ponad 30-letnim doświadczeniemurządzenia do wytłaczania rur z tworzyw sztucznych, nowa ochrona środowiska i nowy sprzęt materiałowy. Od momentu powstania Fangli był rozwijany w oparciu o wymagania użytkowników. Dzięki ciągłemu doskonaleniu, niezależnym badaniom i rozwojowi podstawowej technologii oraz trawieniu i wchłanianiu zaawansowanych technologii i innych środków rozwinęliśmy sięLinia do wytłaczania rur PCV, Linia do wytłaczania rur PP-R, Linia do wytłaczania rur PE/woda PE, który został zalecony przez chińskie Ministerstwo Budownictwa w celu zastąpienia produktów importowanych. Zdobyliśmy tytuł „Marki pierwszej klasy w prowincji Zhejiang”.
W procesie wytłaczania rur PVC często błędnie przypisuje się wiele anomalii produkcyjnychniewystarczające smarowanie. Gdy moment obrotowy wzrasta, płynięcie stopionego materiału staje się niestabilne lub powierzchnia rury staje się szorstka, natychmiastową reakcją w wielu fabrykach jest dodanie większej ilości smaru. W krótkim okresie następuje spadek momentu obrotowego, poprawia się przepływ materiału, a linia produkcyjna pracuje płynniej, co prowadzi do łatwego wniosku, że problem został rozwiązany.
Nadmierne smarowanie zwykle nie jest zamierzone, ale raczej rozwija się stopniowo w wyniku powtarzających się dostosowań procesu. Gdy na linii produkcyjnej występują wahania ciśnienia, szorstkie powierzchnie, sporadyczne zakleszczenia materiału, słabe stapianie lub zwiększone obciążenie wytłaczania, operatorzy mają tendencję do stopniowego dodawania smaru. Początkowa produkcja rzeczywiście staje się płynniejsza. Jednakże, gdy efekt smarowania staje się zbyt silny, cząsteczki żywicy mają tendencję do nadmiernego ślizgania się w cylindrze, zanim zostaną całkowicie stopione. Prowadzi to do zmniejszenia szybkości topienia, zmniejszenia spójności stopu, niestabilnej plastyfikacji, a w konsekwencji do węższego okna przetwarzania. Ponieważ sprzęt nadal wydaje się działać sprawnie, takie problemy są często trudne do szybkiego wykrycia w hali produkcyjnej.
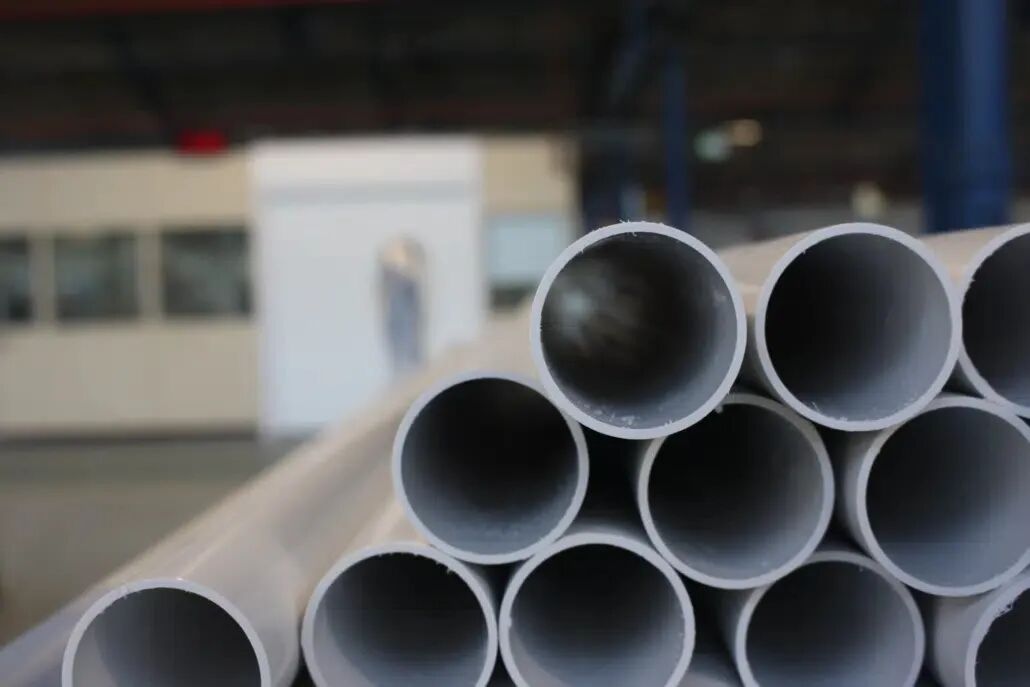
Innym powszechnym błędnym przekonaniem jest to, że „niższy moment obrotowy oznacza lepsze smarowanie”. W rzeczywistości wytłaczanie PVC opiera się na kontrolowanych procesach topienia i ścinania. Nadmierne smarowanie osłabia skuteczne działanie ścinające śruby, co powoduje niewystarczające przenoszenie energii do topienia. Chociaż materiał płynie łatwiej, może to łatwo spowodować niepełne stopienie, matowe lub białawe powierzchnie, niestabilne zaklejanie próżniowe, zmniejszoną udarność, wahania grubości ścianki, niewystarczającą wytrzymałość linii spoiny, niestabilność wymiarową i narastanie matrycy - szczególnie widoczne podczas wytłaczania z dużą prędkością.
W przypadku preparatów o dużej zawartości CaCO₃ kwestia ta staje się jeszcze bardziej widoczna. Duża ilość wypełniacza osłabia efektywne wiązanie pomiędzy cząsteczkami żywicy, natomiast nadmiar środka smarnego dodatkowo zmniejsza skuteczność topienia. Powoduje to wolniejszą plastyfikację, wahania ciśnienia stopu, zmniejszoną wytrzymałość stopu, kruche właściwości mechaniczne i zmniejszoną konsystencję przetwarzania na różnych zmianach. Niektóre fabryki, chcąc poprawić płynność, nadal dodają więcej smaru, nieumyślnie odsuwając recepturę dalej od optymalnej równowagi przetwarzania. Jest to istotny powód, dla którego wiele produktów do rur PVC z dużą zawartością wypełniacza, choć łatwych w uruchomieniu, ma trudności z utrzymaniem długoterminowej, stabilnej produkcji.
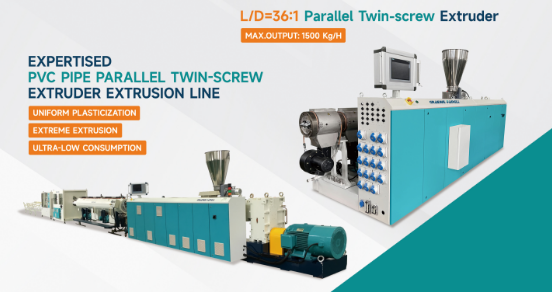
Dlatego smarowania nie można oceniać w oderwaniu od całego systemu przetwarzania. Na jego skuteczność wpływa łącznie wiele czynników, w tym zawartość wypełniacza, ACR, CPE, system stabilizatora, geometria ślimaka, prędkość wytłaczania, profil temperatury i konstrukcja matrycy. Ten sam schemat smarowania, który sprawdza się dobrze w układzie z małą ilością wypełniacza, może spowodować niewystarczające stopienie w układzie z dużym napełnieniem.
Doświadczeni przetwórcy nie interesują się tym, „który smar jest najsilniejszy”, ale raczej tym, czy „układ smarowania utrzymuje optymalną równowagę stapiania”. Doskonała formuła PVC nie wymaga najniższego możliwego momentu obrotowego; zamiast tego dąży do najlepszej równowagi między jakością stapiania, szybkością płynięcia, stabilnością przetwarzania i właściwościami mechanicznymi. W rzeczywistej produkcji niski moment obrotowy jest jedynie wskaźnikiem procesu, a nie wskaźnikiem jakości. Prawdziwym celem jest zawsze stabilne stopienie, stabilne wymiary, stabilna jakość powierzchni i długoterminowa, stała produkcja. W końcu preparat, który dzisiaj wydaje się zapewniać lepszą płynność, jutro może równie dobrze stać się źródłem skarg dotyczących jakości.
Jeśli potrzebujesz więcej informacji,Ningbo Fangli Technology Co., Ltd.zaprasza do kontaktu w celu uzyskania szczegółowego zapytania, udzielimy profesjonalnych wskazówek technicznych lub sugestii dotyczących zakupu sprzętu.
Wyślij zapytanie
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności